Wiegen statt schätzen

Charakterisierung grober Partikel in aufbereitetem Carbon Black

Autor: Dr. Franz Friebel, femtoG AG

Über die Qualität vieler Pulver entscheiden die wenigen größten Partikel. Sie verlässlich zu erfassen ist überraschend schwer,  solange man ihre Größe aus Streulicht schätzt, statt ihre Masse zu wiegen. In vielen Pulverprozessen entscheiden nicht die Millionen passender Körner über Erfolg oder Ausschuss, sondern die wenigen, die zu groß sind: Grobanteil, nicht zerkleinerte Agglomerate, Fremdkörper. Genau diese seltenen Ausreißer zuverlässig zu finden, ist eine Hauptaufgabe der Partikelanalyse. Insbesondere bei Überkörnern unter 50 µm versagen gängige Messtechniken häufiger als man denkt.

Bild 1: Charakterisierung grober Partikel

Ein praktisch relevantes Beispiel ist die Rückgewinnung von Füllstoffen aus Altreifen – ein wichtiger Schritt in Richtung Nachhaltigkeit. Recovered Carbon Black (rCB) entsteht durch Pyrolyse von geschreddertem Gummigranulat. Zurückbleibende mineralische Bestandteile (~Asche) verkleben die feinen Ruß-Aggregate zu großen, versinterten Überkörnern (Bild 1). In der Polymermatrix eines Autoreifens wirken sie wie Sollbruchstellen und müssen herausgemahlen werden. Die Standardmethode, um die Größe solcher Partikel zu messen, ist die Laserbeugung. Diese bestimmt die Partikelgröße jedoch nicht direkt. Sie beleuchtet die Partikel mittels eines Lasers und rechnet aus dem Streulichtmuster auf einen Durchmesser zurück – unter der Annahme, die Partikel seien Kugeln. Reale Partikel sind selten perfekte Kugeln. Wie sie Licht streuen, hängt von Form, Struktur und Zusammensetzung ab. Das Ergebnis ist also ein Äquivalenzdurchmesser, der vom Design der optischen Messzelle und vom jeweiligen Auswertealgorithmus abhängt. Beides variiert je nach Gerätehersteller. Es ist somit keine Überraschung, dass unterschiedliche Messgeräte unterschiedliche Werte für die gleiche Probe liefern.

Ein Richtwert für ein gutes rCB-Pulver ist ein D97 von unter 10 µm. Das heißt: In der volumengewichteten Verteilung (gemessen mittels Laserbeugung) sind nur 3 % der Partikel gröber als 10 µm.

Vergleichsmessungen mit Laserbeugern unterschiedlicher Hersteller haben gezeigt, dass sich dieser D97-Wert beachtlich von Gerät zu Gerät unterscheidet. Die meisten Messwerte liegen zwischen 9 und 11 µm, wobei einzelne Ausreißer bis zu 20 % abweichen.

Die Kosten einer ungenauen Korngrößenbestimmung

In diesem Ziel-Größenbereich sind die Energiekosten der Vermahlung bereits beachtlich. Um die Kundenerwartung an die Produktqualität zu erfüllen – einen D97 von ≤ 10 µm –, muss der Hersteller real auf 8 oder 9 µm vermahlen. Das entspricht einem zusätzlichen Energiebedarf von rund 150 kWh/t rCB und kostet bis zu 30 €/t. Dieser Aufpreis ist gewissermaßen eine «Unschärfe-Steuer»: ein Mehraufwand, den allein die mangelnde Messgenauigkeit verursacht.

Für gröbere Produkte (> 20 µm) fällt diese «Unschärfe-Steuer» unter 5 €/t, kann aber bei sehr feinen Produktqualitäten auf über 100 €/t steigen. Im Rahmen des ASTM-Komitees D36 wird derzeit an einem Standard für die Bestimmung der Partikelgröße an rCB gearbeitet. Mit einer einheitlichen Messprozedur wird die Vergleichbarkeit und Reproduzierbarkeit erhöht. Die systematischen Abweichungen aufgrund der Heterogenität des Materials bleiben aber bestehen. Pelletiertes rCB lässt sich mit Laserbeugung ohnehin nicht zuverlässig vermessen, da Reste nicht vollständig zerlegter Pellets das Messergebnis verzerren.

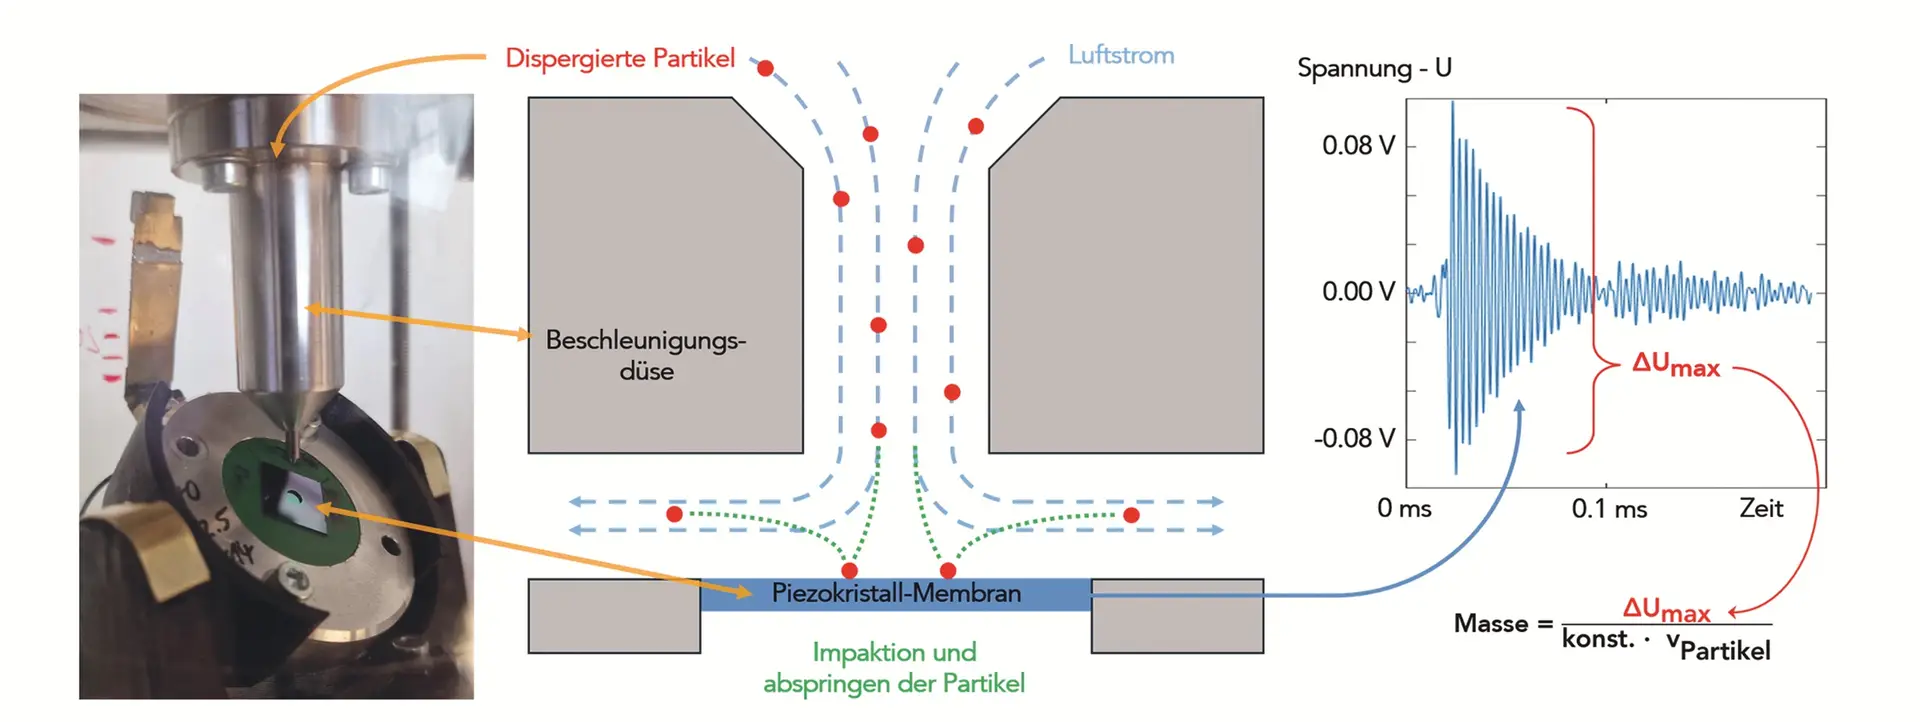
Bild 2: Illustration der Partikelmassenmessung mittels akustischer Detektion der Partikelimpaktion

Die Lösung: jeden Partikel wiegen

Mit picoG-lite geht man das Problem von einer anderen Seite an. Es schätzt die Größe nicht, sondern wiegt jeden Partikel einzeln und gibt seine Masse in Pikogramm an (pg, 10-¹² g). Die Masse ist eine fundamentale und intrinsische Eigenschaft des Partikels: unabhängig von Form, Struktur, Brechungsindex und chemischer Zusammensetzung. Im Gegensatz zum Durchmesser ist die Partikelmasse unabhängig vom Messprinzip. Das macht Ergebnisse vergleichbar, über Geräte, Hersteller und Standorte hinweg. Bildlich gesprochen: Eine Briefwaage nennt das Gewicht eines Pakets, egal wie verbeult es ist. Die Lichtstreuung versucht stattdessen, aus dem zurückgestreuten Licht auf die Größe zu schließen.

Wie das Wiegen funktioniert

Das Pulver wird in der Luft dispergiert und vereinzelt. Die einzelnen Partikel werden durch eine Düse auf eine definierte Geschwindigkeit beschleunigt und treffen auf einen dünnen Piezokristall (Bild 2). Dieser ist als Membran ausgeführt und schwingt beim Impakt eines Partikels. Das erzeugte Spannungssignal ist proportional zum übertragenen Impuls. Da die Impaktionsgeschwindigkeit und Geräteparameter bekannt sind, lässt sich aus dem Spannungssignal die Einzelpartikelmasse, die Anzahl- sowie Massenkonzentration bestimmen.

Eine Messung dauert nur wenige Minuten und erfasst bis zu 100.000 Einzelpartikel. Für rCB genügt ein robuster Sensor mit einer Nachweisgrenze von 60 pg (rund 4 µm), der gezielt die problematischen Überkörner erfasst.

Exemplarische Messergebnisse für rCB

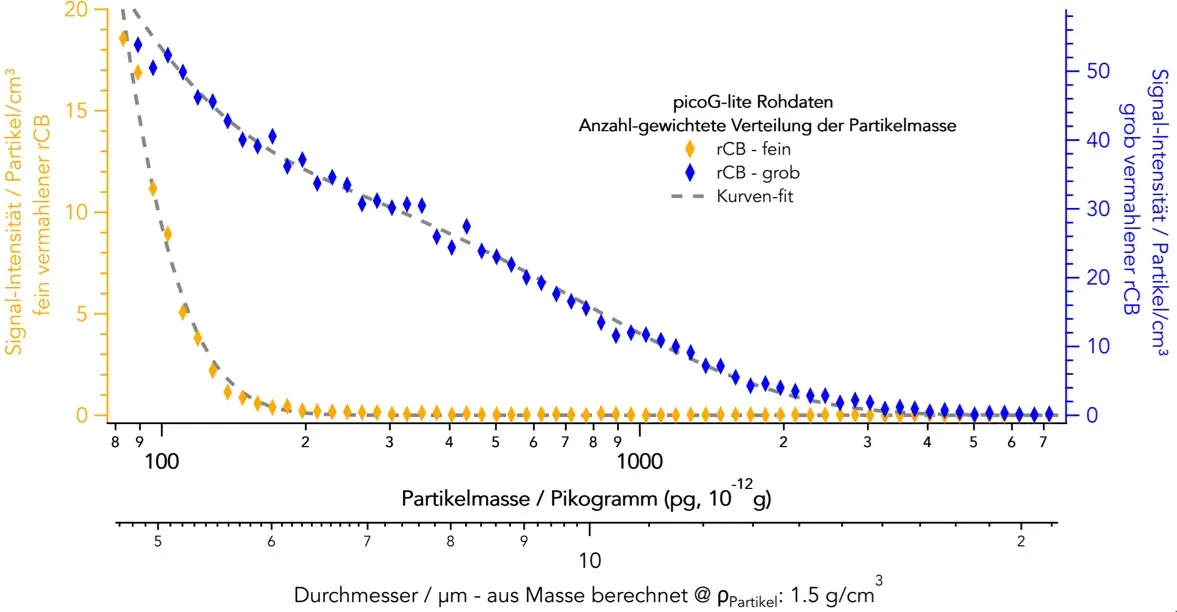
Das Ergebnis ist eine anzahlgewichtete Häufigkeitsverteilung der Partikelmasse. Feines und grobes rCB unterscheiden sich darin deutlich: Das feine Material enthält praktisch keine Partikel über 150 pg, das grobe dagegen Partikel schwerer als 2.000 pg (Bild 3). Um eine Vielzahl an Proben zu vergleichen, ist es hilfreich, die Informationen auf eine einzelne Kennzahl zu verdichten. Bewährt hat sich, einen Startwert zu definieren, z.B. die Signalintensität bei 100 pg (~5 µm), und jene Masse zu bestimmen, bei der das Signal auf 50 % oder 10 % dieses Startwerts abgefallen ist. Diese p0.5- oder p0.1-Werte korrelieren gut mit der Pulverfeinheit und können die weniger genauen D97-Werte ersetzen. Da picoG-lite einzelne Partikel zählt, fallen die wenigen Pelletbruchstücke kaum ins Gewicht. Die Wareneingangskontrolle pelletierter Ware wird damit erstmals praktikabel. Das Besondere an diesem Messverfahren ist, dass sich die Produktfeinheit bestimmen lässt, ohne die vollständige Größenverteilung messen zu müssen. Bei rCB dominieren die feinen, rußartigen Partikel mit Massen um 0.01 pg, die sich mit dem PowMaster-System erfassen lassen. Für den Einsatz zur Prozesssteuerung oder Wareneingangskontrolle genügt es, nur den Grobanteil (> 60 pg bzw. 4 µm) zu erfassen. Dieser Fokus aufs Wesentliche macht picoG-lite schon für einen niedrigen fünfstelligen Betrag erschwinglich.
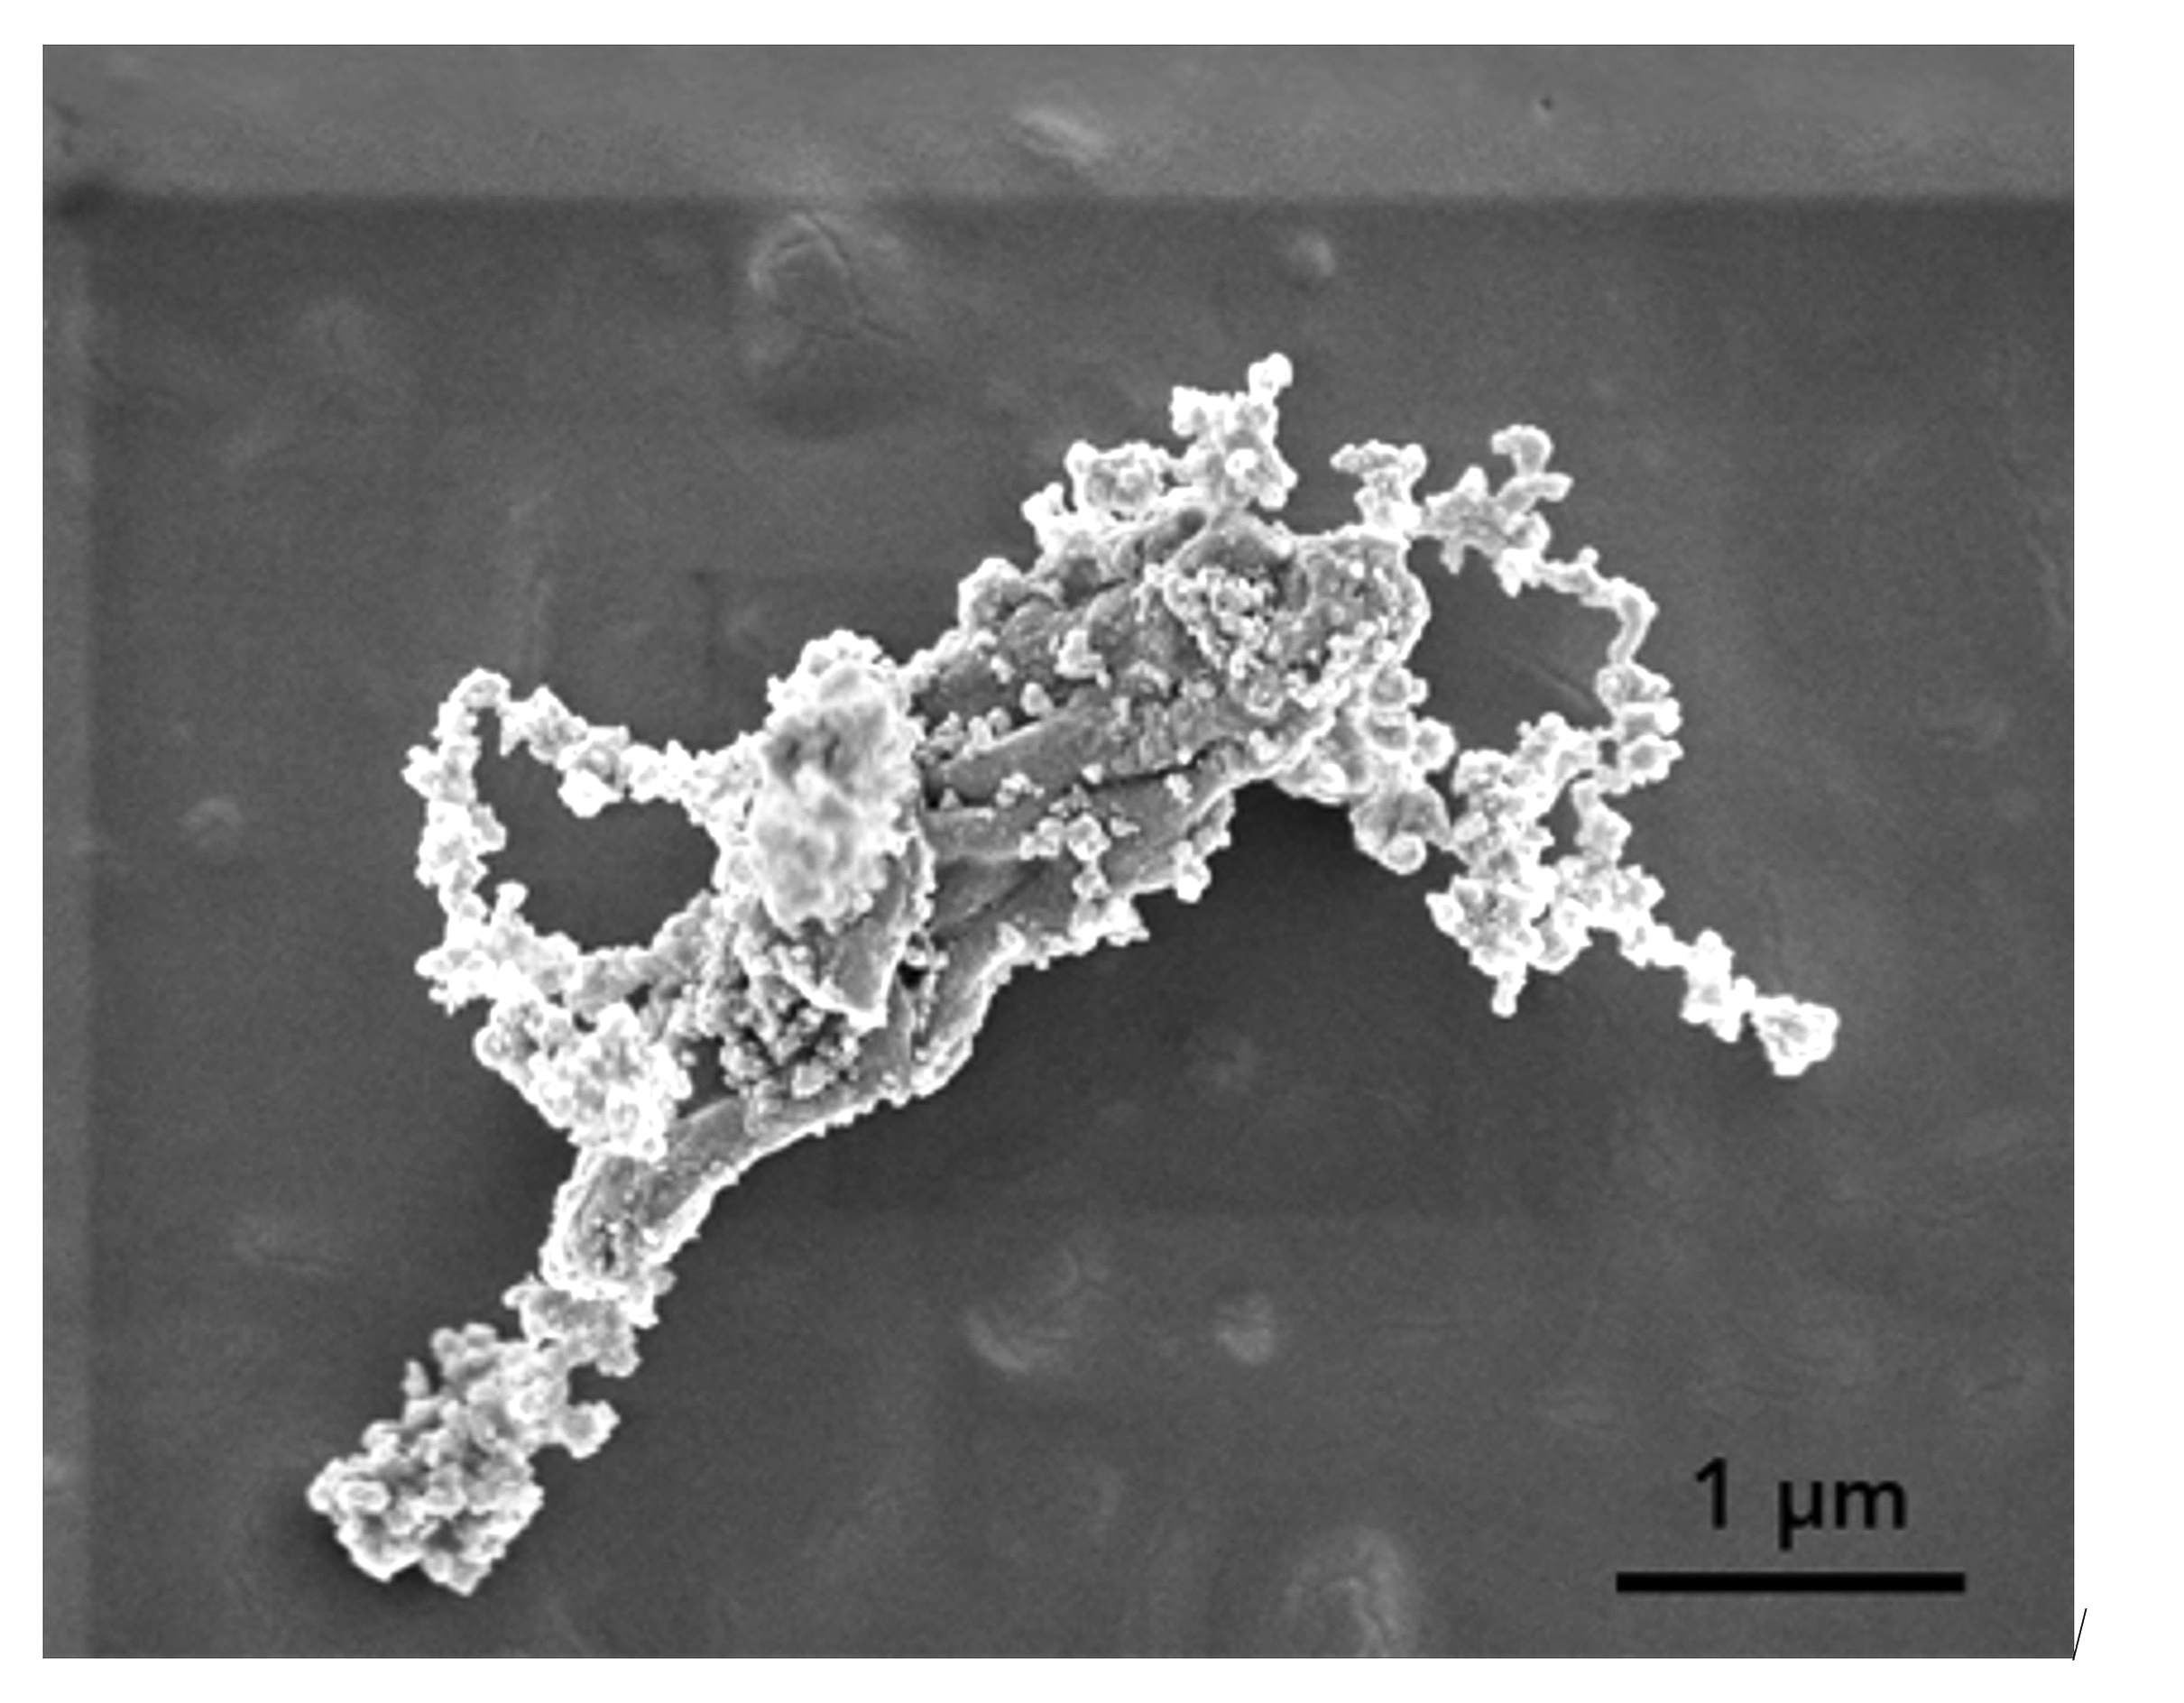
Bild 3: Massenverteilung von feinem und grobem rCB. Die groben Überkörner werden unmittelbar sichtbar.

Eine Messtechnik, viele Prozesse

Recovered Carbon Black ist dabei nur ein besonders anschauliches Beispiel. Das Prinzip, Überkörner und Grobanteil über deren Masse statt über einen Durchmesser zu erfassen, funktioniert für jedes Pulver, bei dem der grobe Ausläufer der Verteilung über die Qualität entscheidet.

• Vermahlungskontrolle – den Mahlgrad treffen, ohne zu übermahlen

• Partikelmassenverteilung von Anoden- und Kathodenmaterialien

• Wareneingangskontrolle- und Chargenprüfung

• Online-Überwachung an mehreren Produktionslinien und Standorten

Fazit

Eine Messgröße, viele Prozesse: Wer den Grobanteil seines Pulvers im Griff hat, spart Energie, vermeidet Ausschuss und macht seine Qualitätskontrolle vom Messgerät unabhängig.

Über femtoG

femtoG ist ein junges Start-up mit Sitz in Zürich, das sich auf die Charakterisierung von Pulvern und die Bestimmung der Partikelmasse spezialisiert hat. Das Unternehmen entwickelt Analysegeräte der nächsten Generation und bietet Laboranalysen an, um insbesondere komplexe Partikelstrukturen untersuchen und charakterisieren zu können. femtoG ist ein Spin-off der ETH Zürich.

femtoG AG

Winterthurerstr. 292

8057 Zürich

Tel.: +41 (0)76 5202970

info@femtoG.com

franz.friebel@femtoG.com

www.femtoG.com

Zum Firmenprofil

Artikel teilen