Auch zwischen technisch geeigneten Maschinen kann Trennleistung verloren gehen.
Ungeeignete Fallhöhen können eine zuvor erreichte Materialverteilung wieder zerstören. Seitenführungen können Anhäufungen erzeugen. Zu schmale Rutschen können Material verdichten, während ungünstige Austragsgeometrien zu einer ungleichmäßigen Beschickung des nachfolgenden Förderers führen können.
Zusätzliche Probleme entstehen beispielsweise durch:
- Rückvermischung getrennter Fraktionen
- Materialanhaftungen
- unkontrollierten Lufteintrag
- Staubfreisetzung
- Verschleiß an Umlenkungen
- schlecht zugängliche Reinigungsstellen
- unzureichende Puffer
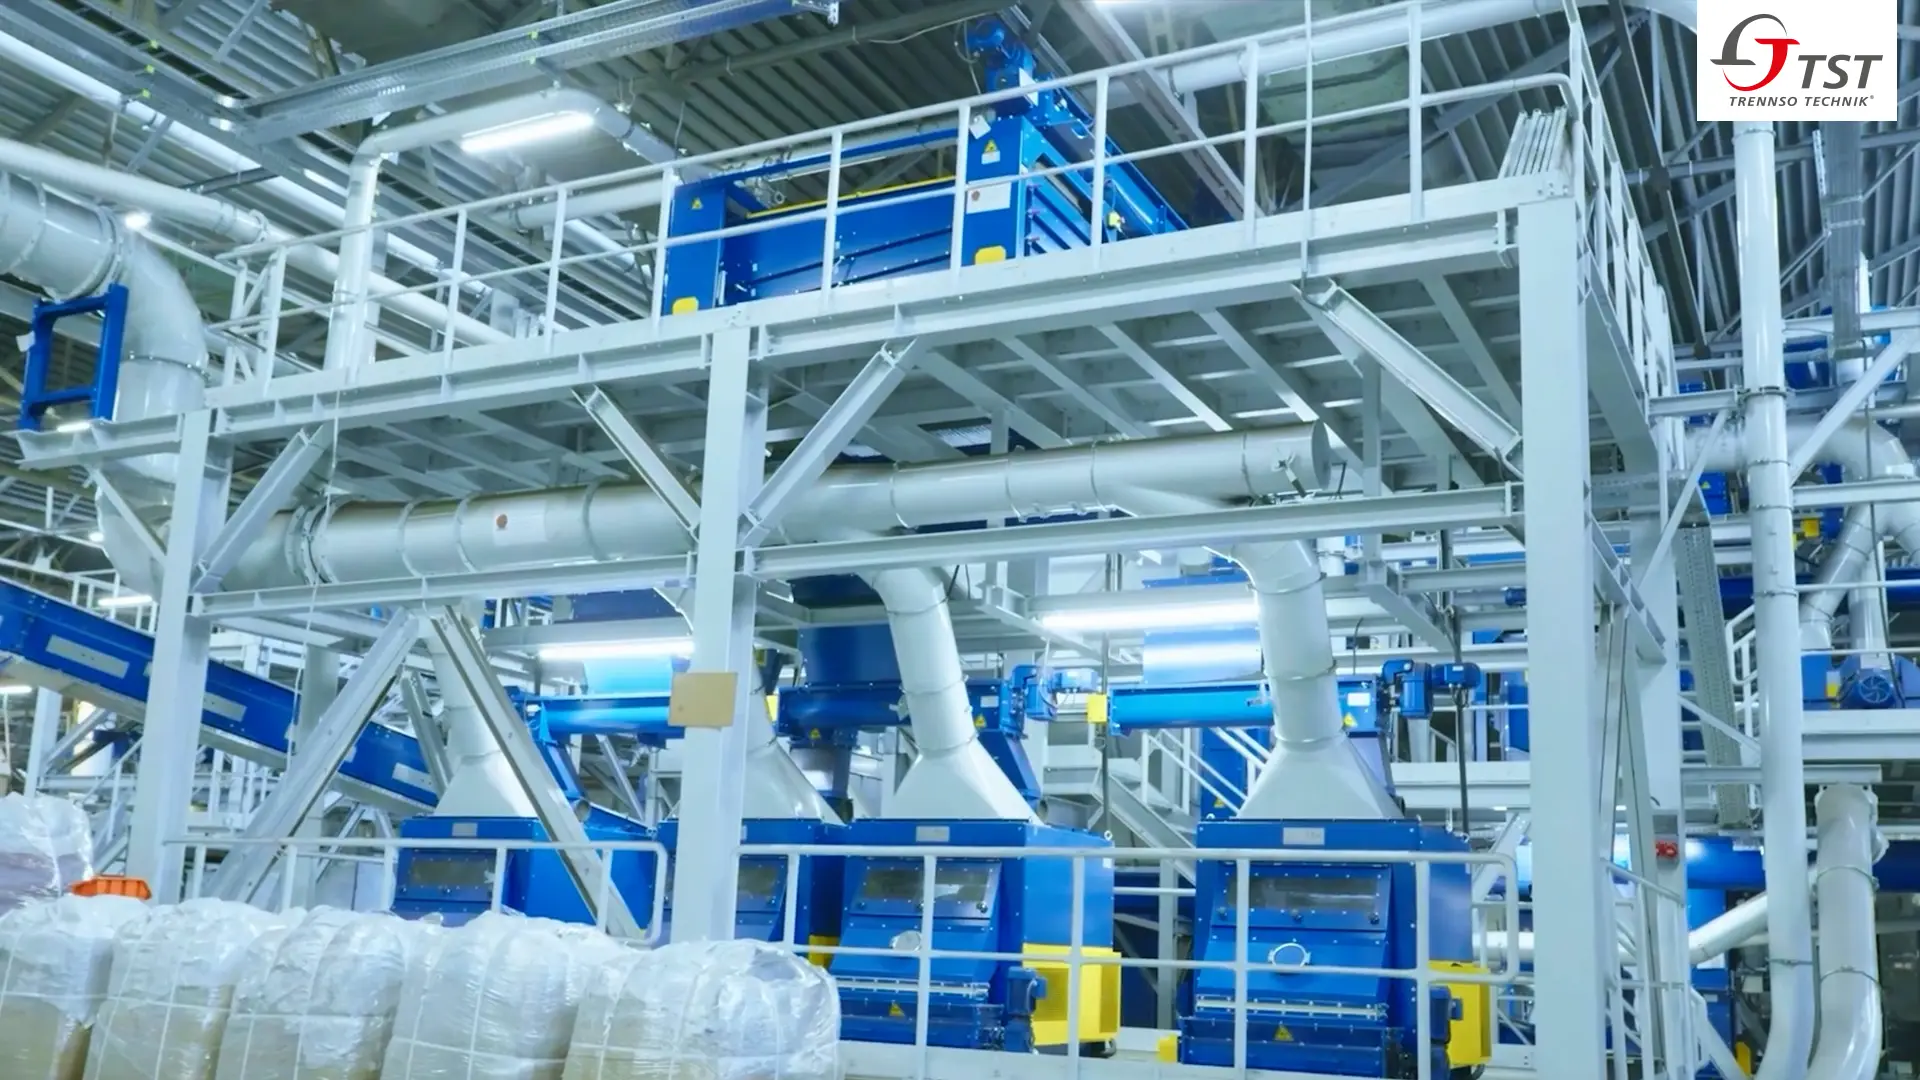
Eine Recyclinganlage ist deshalb mehr als die Summe ihrer Aggregate.
Fördertechnik, Übergaben, Austräge, Puffer und Rückführungen müssen genauso in die Prozessbetrachtung einbezogen werden wie Zerkleinerung, Klassierung und Trennung.
Stoffstrombilanz: Wo geht das Zielmaterial verloren?
Wenn Reinheit oder Rückgewinnung nicht den Zielwert erreichen, sollte nicht automatisch die letzte Trennstufe neu eingestellt werden.
Die aussagekräftigere Frage für einen gelingenden Optimierungsprozess lautet:
Wo befindet sich das Zielmaterial nach jeder Prozessstufe?
Eine Stoffstrombilanz kann zeigen,
- wie viel Zielmaterial im Produkt landet,
- wie viel in Nebenfraktionen verloren geht,
- welche Störstoffe in die Produktfraktion gelangen,
- welche Mengen zurückgeführt werden,
- und an welcher Stelle relevante Verluste entstehen.
Damit lässt sich unterscheiden, ob eine Trennstufe tatsächlich schlecht arbeitet oder ob sie bereits einen ungünstigen Materialstrom erhält.
Für den Betreiber ist das unmittelbar wirtschaftlich relevant, da hohe Rückführmengen die interne Umlaufmenge erhöhen und Produktverluste die vermarktbare Menge reduzieren. Zudem erhöhen zusätzliche Nachsortierungen die Investitions-, Energie- und Betriebskosten.
Die Stoffstrombilanz ist deshalb eines der wichtigsten Werkzeuge, um die Anlagenleistung zu beschreiben und gezielt zu verbessern.
Systematische Ursachenanalyse
Wenn eine Anlage ihre Zielwerte nicht erreicht, sollte die Analyse entlang des Materialflusses erfolgen:
- Materialaufgabe und Dosierung prüfen
- Eingangsmaterial und Schwankungsbreite erfassen
- Aufschluss und Zerkleinerung bewerten
- Korngrößenverteilung analysieren
- Klassierung und Vorabscheidung prüfen
- Materialverteilung vor der Trennstufe kontrollieren
- Trennleistung und Austrag getrennt beurteilen
- Übergaben und Rückführungen einbeziehen
- Produkt- und Nebenfraktionen gemeinsam bilanzieren
Optimierung unter realen Betriebsbedingungen
Auch eine technisch schlüssig ausgelegte Anlage benötigt passende Einstellungen für den tatsächlichen Betrieb.
Ändert sich das Eingangsmaterial, wird beispielsweise eine Anpassung bei Dosierung, Luftführung, Fördergeschwindigkeit, Trennparameter oder Rückführungen nötig.
Prozessdaten ermöglichen es, Veränderungen im Materialstrom und im Anlagenbetrieb frühzeitig zu erkennen. Die gemeinsame Betrachtung von Materialzustand, Messwerten, Verfahrensschritten und Stellgrößen schafft die Grundlage für eine fundierte Ursachenanalyse und gezielte Optimierung.
Originalmaterial statt Idealmaterial testen
Die technische Eignung eines Trennverfahrens lässt sich aus Materialeigenschaften ableiten. Ob eine konkrete Prozesskombination unter realen Bedingungen die geforderte Reinheit und Rückgewinnung erreicht, sollte jedoch möglichst mit dem tatsächlichen Material überprüft werden.
Relevant sind dabei unter anderem:
- Zusammensetzung
- Feuchte
- Korngrößenverteilung
- Verschmutzung
- Verbundanteile
- Stückform
- Schwankungsbreite
- gewünschter Durchsatz
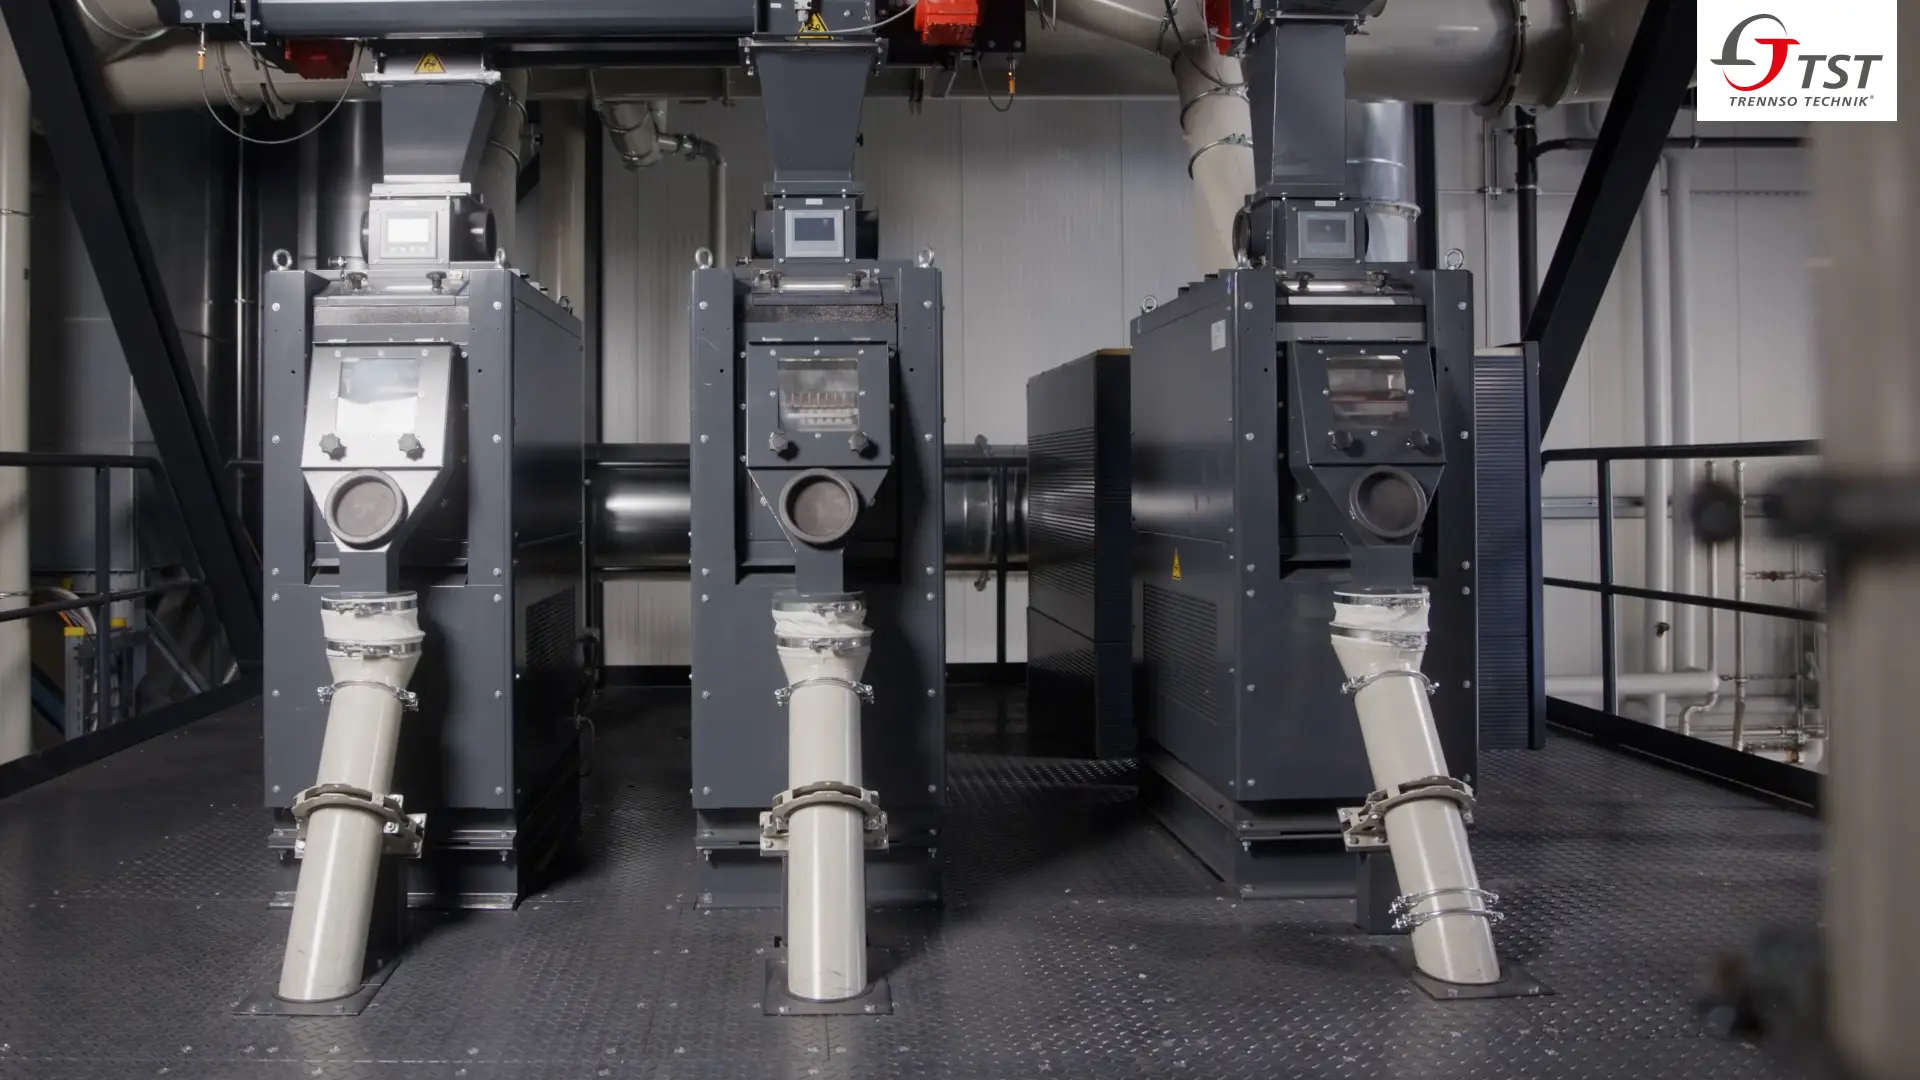
TRENNSO TECHNIK® verfügt über ein eigenes Testcenter, in dem unter anderem Trenntische, Windsichter sowie Zerkleinerungs- und Siebtechnik für Versuche mit Originalmaterial eingesetzt werden können.
Damit lassen sich Verfahren und Prozessparameter unter praxisnahen Bedingungen bewerten. Auf Basis dieser Versuche kann TRENNSO TECHNIK® eine verbindliche Reinheitsgarantie für die spätere Anlage abgeben.
Für Anlagenbetreiber entsteht dadurch eine belastbarere Entscheidungsgrundlage als durch die isolierte Betrachtung theoretischer Leistungsdaten einzelner Maschinen.
Recyclinganlagen als Gesamtprozess planen
Bei der Planung einer Recyclinganlage wird idealerweise die Trennaufgabe direkt zu Beginn betrachtet: Welches Material soll unter welchen Bedingungen in welche Fraktionen getrennt werden?
Daraus ergeben sich Anforderungen an Materialführung, Aufschluss, Zerkleinerung, Klassierung, Separation, Dosierung und Förderung.
TRENNSO TECHNIK® verbindet Maschinenbau und Verfahrenstechnik bei der Planung und Optimierung von Aufbereitungsanlagen. TST-Engineering umfasst Planung, Konzeption und Projektierung kundenspezifischer Lösungen – von Einzelkomponenten und Modulen über Anlagenerweiterungen bis zu schlüsselfertigen Aufbereitungs- und Recyclinganlagen.
Das Maschinenprogramm umfasst unter anderem Zerkleinerungs-, Sieb-, Dichte-, Wind-, Magnet- und Wirbelstromtechnik sowie Förder- und Dosiertechnik.
Fazit: Die Ursache von Einschränkungen in der Anlagenleistung liegt häufig vor der eigentlichen Sortierung
Wenn eine Recyclinganlage ihre Zielwerte bei Reinheit, Rückgewinnung oder Durchsatz nicht erreicht, ist die letzte Trennstufe häufig nur die Stelle, an der ein früher entstandenes Problem sichtbar wird.
Ursachen können bereits im Eingangsmaterial, bei der Materialaufgabe, beim Materialaufschluss, in der Korngrößenverteilung oder Klassierung liegen. Auch Feuchte, Anhaftungen, ungeeignete Trennverfahren, Übergaben und Rückführungen können die Gesamtleistung begrenzen.
Für eine belastbare Optimierung wird die gesamte Prozesskette betrachtet:
Material → Aufgabe → Aufschluss → Klassierung → Trennung →Austrag → Produkt und Nebenfraktionen
Wer die Stoffströme verfolgt und die Eingangsbedingungen jeder Prozessstufe kennt, kann Leistungsabweichungen gezielter lokalisieren und Maßnahmen dort ansetzen, wo sie tatsächlich wirken.
Die entscheidende Frage bei der Fehlerbehebung lautet: Welche Prozessbedingung verhindert, dass die Gesamtanlage ihre gewünschte Leistung erreicht?
Häufige Fragen zur Optimierung von Recyclinganlagen
Warum erreicht eine Recyclinganlage nicht die gewünschte Reinheit?
Die Ursache liegt oft bereits vor der eigentlichen Trennung. Materialaufgabe, Aufschluss, Korngrößenverteilung, Klassierung, Feuchte und Materialverteilung bestimmen wesentlich, unter welchen Bedingungen die Trennstufe arbeiten kann.
Warum kann der nutzbare Durchsatz trotz höherer Materialaufgabe sinken?
Eine höhere Aufgabe kann die Materialschicht verdichten oder die Verteilung verschlechtern. Dadurch können Reinheit und Rückgewinnung sinken. Entscheidend ist deshalb der dauerhaft nutzbare Durchsatz bei den geforderten Qualitätswerten.
Welche Rolle spielt die Zerkleinerung?
Die Zerkleinerung soll Materialverbunde gezielt aufschließen und eine geeignete Partikelstruktur erzeugen. Eine stärkere Zerkleinerung ist nicht automatisch besser, da zu viel Feinkorn nachfolgende Trennprozesse erschweren kann.
Warum ist die Klassierung wichtig?
Sie kann unterschiedliche Korngrößenbereiche voneinander trennen und dadurch definierte Bedingungen für nachfolgende Trennverfahren schaffen. Der geeignete Trennschnitt hängt vom Material und vom jeweiligen Verfahren ab.
Was ist der Unterschied zwischen Reinheit und Rückgewinnung?
Reinheit beschreibt den Anteil des gewünschten Materials in einer Produktfraktion. Rückgewinnung beschreibt, welcher Anteil des insgesamt vorhandenen Zielmaterials tatsächlich in dieser Fraktion landet. Eine hohe Reinheit kann deshalb mit einer geringeren Rückgewinnung verbunden sein.
Wann ist eine verfahrenstechnische Analyse sinnvoll?
Insbesondere bei schwankender Produktqualität, steigenden Rückführmengen, unzureichendem Durchsatz oder verändertem Eingangsmaterial. Auch vor einer Neuinvestition hilft eine Untersuchung des tatsächlichen Materialstroms dabei, das Anlagenkonzept belastbarer auszulegen.
Können Leistungsdaten verschiedener Recyclinganlagen direkt verglichen werden?
Nur bei vergleichbaren Randbedingungen. Materialzusammensetzung, Feuchte, Korngröße, Verschmutzung, Durchsatz, Zielreinheit, Rückgewinnung und Anlagenkonfiguration beeinflussen die erreichbare Leistung erheblich.
TRENNSO TECHNIK® entwickelt Maschinen, Module und kundenspezifische Anlagen für Trenn-, Sortier- und Aufbereitungsprozesse – von Zerkleinerungs-, Sieb-, Dichte-, Wind-, Magnet- und Wirbelstromtechnik bis zur passenden Förder- und Dosiertechnik und zu kompletten Recyclinganlagen einschließlich Engineering.